切削加工“润滑密码”:统一顺威MC3050与MC2230D让刀具寿命翻倍
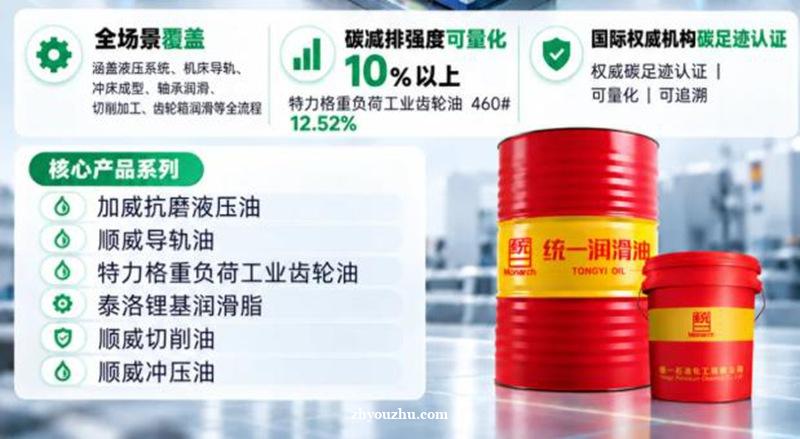
在机械加工车间里,最怕听到的声音,不是机器的轰鸣,而是刀具崩刃时那一声清脆的“咔”。切削液选不对,再好的刀片也扛不住高负荷的“硬碰硬”。今天我们不谈空泛的理论,直接聚焦两款在机加工圈里口碑渐起的“实战派”——统一顺威切削油MC3050与MC2230D。它们看似都是油性切削油,却在不同的加工场景下,扮演着截然不同的“守护者”角色。
如果你经常面对的是大型铸件、锻件的粗加工,或者深孔钻削这类工况,你一定懂那种“刀下去,铁屑卷曲发蓝”的紧张感。这种低转速、高负荷的切削,最考验油膜的坚韧程度。
统一顺威MC3050的定位非常精准——它是一款中等粘度、高闪点的切削油。中等粘度意味着它在复杂流道中既能保持足够的携带性,又不会像低粘度油那样在高压下轻易破裂。而高闪点带来的直接好处,是在剧烈摩擦产生局部高温时,油品不易起火冒烟,安全性更高。
如果说MC3050是力量型选手,那么MC2230D则更像是技术流。它的主场在不锈钢、碳钢以及有色金属的通用加工上,尤其是那些对表面光洁度有严格要求的精车、镗削工序。
不锈钢是出了名的“粘刀”材料,加工硬化严重。MC2230D的配方在极压抗磨成分上做了优化,能在刀具-切屑的接触界面上形成化学反应膜,降低积屑瘤的生成几率。这样带来的直接效果,是加工出来的零件表面不再有那种“鱼鳞状”的拉毛痕迹,粗糙度值能稳稳控制在Ra1.6以内,甚至能接近镜面效果。对于碳钢和铝合金而言,MC2230D的润滑性同样出色,它让切削更顺畅,排屑更利落,从而间接保护了刀具的切削刃口——因为热量被及时带走,刃口就不会因为过热而软化失效。
如果是大余量粗车、铣削平面、深孔钻,优先考虑MC3050,它的油膜强度和高闪点特性,能帮你把重载切削的“硬仗”打下来;如果是精加工、螺纹车削、或者加工易粘刀的不锈钢,MC2230D则能帮你把表面光洁度提上去,同时稳住刀具寿命。
当然,无论选择哪一款,都建议定期检测油品的浓度和污染度。切削油不是加进去就一劳永逸,它需要你的关注和呵护。
统一顺威的这两款产品,并没有谁绝对优于谁,只有是否适合你的机床转速、工件材质和加工余量。下次遇到刀具磨损异常或表面质量不达标时,不妨先检查一下你的切削油是否“岗位错配”。
- 统一钛合能SP 0W-20,捷豹路虎认证背后的技术实力[图]
- 统一钛合能5系SQ,国六时代的认证门槛与养护标准[图]
- 硬核全有机配方,统一智冷生态全擎通打造冷却安全新标杆[图]
- 统一加威高级抗磨液压油46#:精工守护设备“心脏”[图]
- 统一低碳方案全场景覆盖,破解金属加工润滑难题[图]
- 统一石化出海新范式:当润滑油成为"绿色通行证"[图]
- 统一混合动力全合成变速箱油,e-ATF/e-DCTF/DHTF如何选[图]
- 统一移山CK-4低灰分柴机油,非道路四阶段的合规方案[图]
- 三大创新加持,统一NE100打造新能源低电导液冷解决方案[图]
- 切削加工“润滑密码”:统一顺威MC3050与MC2230D让刀具寿命翻倍[图]